


Ştiri
Acasă / Ştiri / Știri din industrie / Turnare prin rotație vs turnare prin suflare: alegerea în funcție de dimensiunea și volumul piesei
Un rezervor de stocare a substanțelor chimice de 5000 de litri necesită o grosime uniformă a peretelui, dar o sticlă de 2 litri trebuie să fie produsă în câteva secunde. Aceste două produse necesită procese de fabricație diferite, iar alegerea între turnarea rotațională și turnarea prin suflare se reduce la dimensiunea piesei, uniformitatea peretelui, volumul anual și investiția în scule. Pe scurt, dacă aveți nevoie de piese goale mari și durabile, cu pereți consistenti, turnarea rotativă câștigă. Dacă aveți nevoie de producție de mare viteză a containerelor mici și medii în cantități masive, suflarea câștigă.
Aceste două procese creează ambele piese goale din plastic, dar produc rezultate diferite. Înainte de a examina pragurile tehnice, luați în considerare o comparație rapidă a principalelor considerente de cumpărare.
Suflarea funcționează prin umflarea unui tub de plastic topit în interiorul unei cavități de matriță. Presiunea aerului împinge parasonul împotriva pereților matriței, iar piesa se răcește rapid pe măsură ce suprafața matriței absoarbe căldură. Timpii ciclului pentru turnarea prin extrudare prin suflare variază adesea de la 30 de secunde la câteva minute, în funcție de greutatea părții și de grosimea peretelui. Deoarece presiunea aerului este forța de formare, geometria piesei este limitată la forme care pot fi suflate uniform spre exterior dintr-un paraison central.
Turnarea rotativă funcționează diferit. O matriță care conține pulbere de plastic este încălzită în timp ce se rotește încet pe două axe perpendiculare. Pulberea se topește și acoperă suprafața internă, construind o grosime uniformă pe toate fețele. În timpul formării nu se aplică presiune. Apoi matrița se rotește printr-o cameră de răcire în timp ce se rotește, ceea ce permite plasticului să se solidifice treptat. Durata ciclului durează de obicei de la 20 de minute la peste o oră, piesele mai mari durând mai mult.
În turnarea prin suflare, parasonul se poate subțire pe colțuri și se poate întinde neuniform în zonele adânci. Turnarea prin rotație favorizează distribuția uniformă a pereților, deoarece acțiunea de răsturnare a pulberii depune materialul în aceeași viteză pe fiecare suprafață. Această diferență devine critică în cazul produselor cu adâncituri adânci, contururi complexe sau suprafețe mari plate sau curbate. Pereții rotoformați nu prezintă cusături de prindere sau linii de sudură comune în recipientele turnate prin suflare.
Uneltele de suflare sunt, în general, fabricate din oțel sau aluminiu și prelucrate la toleranțe strânse. Presiunile ridicate din interiorul matrițelor de suflare necesită sisteme de prindere grele și suprafețe de cavitate întărite. Costurile sculelor variază în funcție de complexitatea piesei și de cerințele cu mai multe cavități. Pentru un container industrial obișnuit, uneltele pentru matriță de suflare pot varia de la un cost de instalare moderat pentru o matriță simplă cu o singură cavitate până la o investiție substanțială pentru producția de volum mare cu mai multe cavități. Uneltele sunt durabile și durează adesea sute de mii până la milioane de cicluri.
Uneltele de turnare rotativă sunt fabricate din tablă sau aluminiu turnat, sudate în secțiuni. Deoarece nu este prezentă presiune internă, structurile mai ușoare și sudura simple pot produce în continuare suprafețe de înaltă calitate. Fabricarea este mai rapidă și mai puțin costisitoare decât matrițele de suflare prelucrate. Timpul de livrare a sculelor pentru rotomulding este în general mai scurt. Compartimentul vine în longevitate: matrițele din tablă se uzează mai repede decât matrițele de suflare din oțel călit, în special cu schimbări frecvente de culoare și cicluri termice. Cu toate acestea, pentru producția de volum redus, de la sute la câteva mii de unități pe an, economiile la scule fac de obicei turnarea rotativă opțiunea cu costul total mai mic.
| Parametru | Turnare prin rotație | Suflare |
|---|---|---|
| Timp de ciclu | 20 min până la 1 oră | 30 sec până la 3 min |
| Costul sculelor | Scăzut spre moderat | Moderat spre ridicat |
| Timp de livrare pentru scule | Mai scurt | Mai lung |
| Viața mucegaiului | Ani cu intretinere | Foarte lung |
| Grosimea peretelui | Uniformă, 4 până la 20 mm | Subțire, 0,5 până la 3 mm |
| Dimensiunea maximă a piesei | Foarte mare (până la 20.000 L) | Limitat de capacitatea mașinii |
| Complexitatea designului | Se admit inserții înalte, turnate | Limitat de geometria paraison |
| Opțiuni materiale | PE, PP, PVC, PA, fluoropolimeri | HDPE, LDPE, PP, PET, PVC |
Pragul de rentabilitate dintre cele două procese depinde de volumul anual și de dimensiunea pieselor. Pentru piesele mici cu cerințe ridicate de producție, turnarea prin suflare amortizează costurile cu scule la milioane de unități. Pentru piesele mari cu volum mai mic, turnarea rotativă evită costurile excesive de capital și sarcina de întreținere a sculelor.
Turnarea prin rotație acceptă o gamă mult mai mare de geometrie de proiectare. Nu există nicio pinch-off, așa că liniile de matriță pot fi plasate pe tranzițiile feței curbate, mai degrabă decât pe cusături drepte. Firele turnate, inserțiile metalice și nervurile interne pot fi încorporate fără operațiuni secundare. Grosimea peretelui poate fi variată local prin modificarea temperaturii matriței sau prin adăugarea de pulbere în timpul ciclului. Razele de colț pot fi generoase pentru a reduce concentrarea stresului.
Suflarea are constrângeri specifice de proiectare. Deschiderile gâtului necesită un control precis, decupările adânci sunt dificile, iar grosimea peretelui variază adesea de la bază la umăr. Acestea fiind spuse, suflarea excelează în aplicațiile în care containerele ușoare, cu pereți subțiri funcționează bine, cum ar fi sticlele, bidonurile și ambalajele industriale mici.
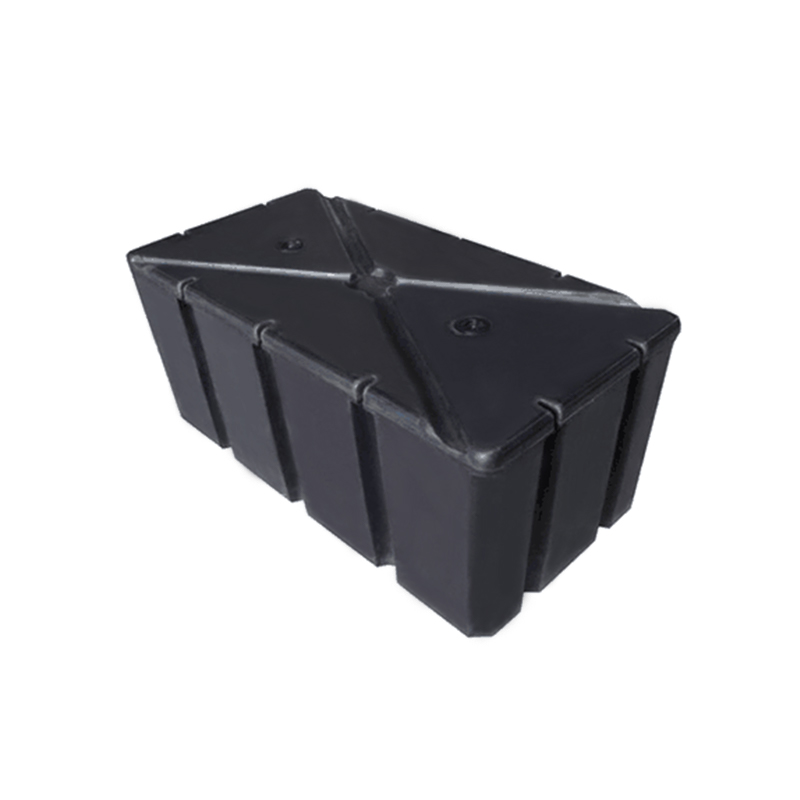
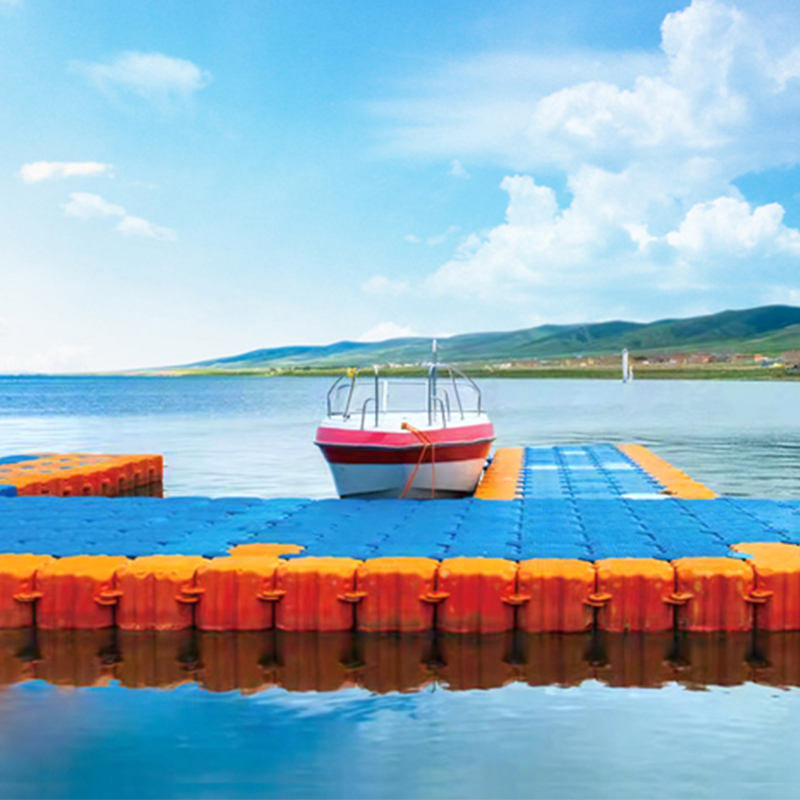
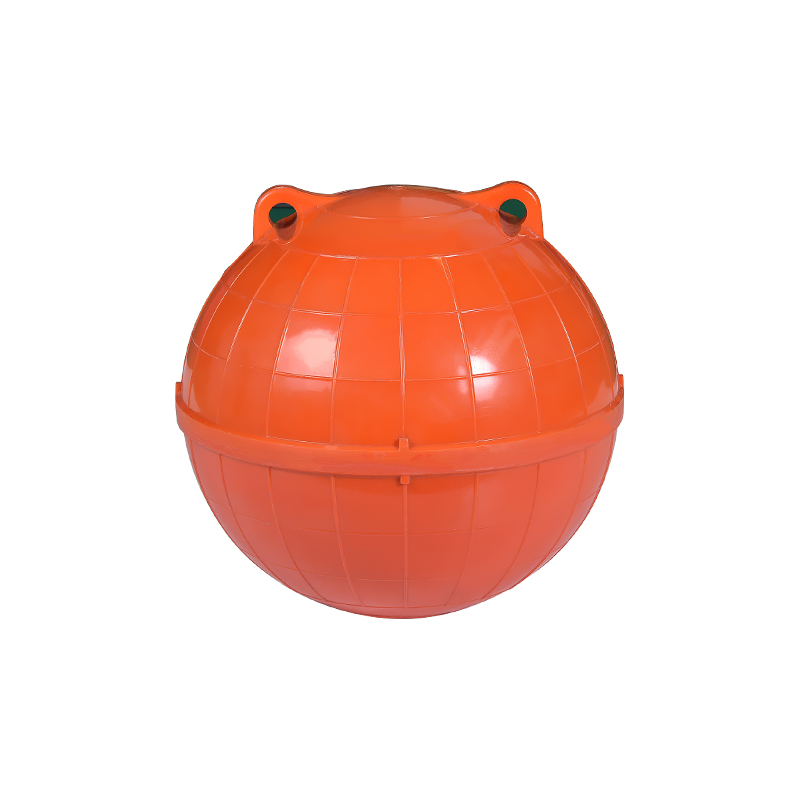
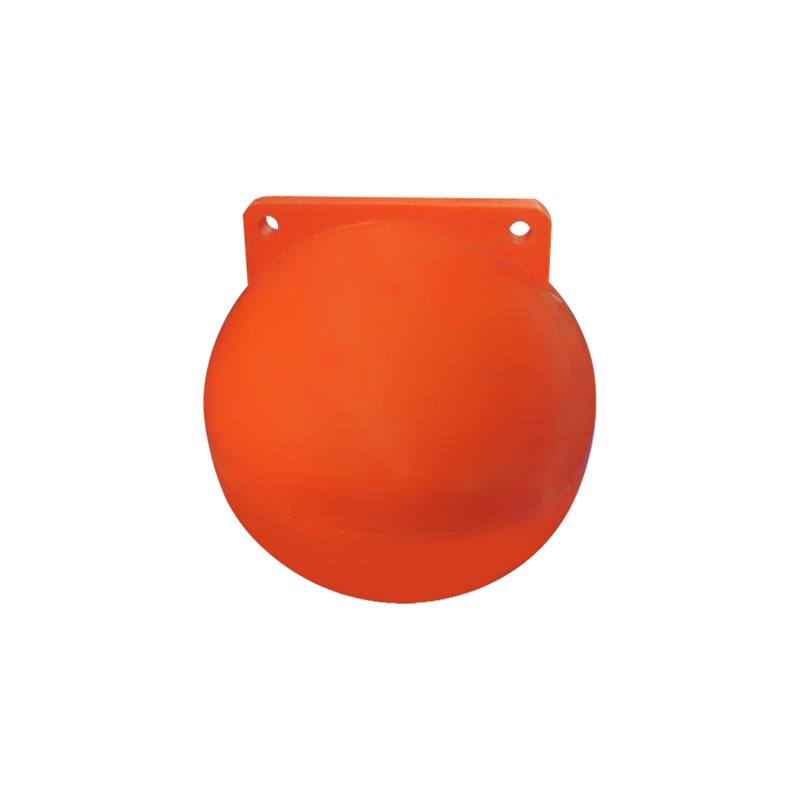
Produsele obișnuite turnate prin suflare includ sticle de detergent, rezervoare de combustibil pentru motoare mici, ambalaje agricole și containere industriale mici. Produsele obișnuite rotoformate includ rezervoare de stocare chimică, rezervoare mari de apă, rezervoare de aditivi, butoaie de acvacultură, bariere rutiere, carcase pentru mașini, flotoare și piese goale mari personalizate.
Pentru a Rezervor de stocare din PE rotoformat cu fund conic , grosimea uniformă a peretelui evită punctele slabe atunci când rezervorul conține substanțe chimice agresive. Același design în turnarea prin suflare ar risca o distribuție inconsecventă a materialului pe secțiunea conului.
Turnarea prin suflare se bazează în principal pe materiale termoplastice care pot rezista presiunii interne a aerului în timpul formării. Polietilena de înaltă densitate (HDPE) este cea mai comună alegere, urmată de polipropilenă (PP) și PET. Unele materiale plastice de inginerie pot fi utilizate, dar rezistența lor la topire trebuie luată în considerare. În rășină pot fi adăugați aditivi precum stabilizatori UV și masterbatch-uri de culoare.
Turnarea prin rotație găzduiește o listă mai largă de rășini. LLDPE, LDPE, HDPE, PP, PVC, nailon și fluoropolimeri pulverizați, toți funcționează bine. Procesul rulează la presiunea ambiantă, astfel încât materialele cu greutate moleculară mai mare care sunt mai puternice și mai rezistente la fisurare se pot forma fără presiune internă. Pentru expunerea în aer liber, PE rotoformat cu stabilizatori UV adăugați este un standard de încredere.
Luați în considerare un rezervor de stocare de 500 de litri cu o cerere anuală de aproximativ 1.000 de bucăți. O matriță de suflare ar putea fi construită pentru un randament mai mare, dar costurile cu scule rămân ridicate, iar grosimea peretelui nu poate atinge constant 8-10 mm necesar pentru rigiditatea structurală. Turnarea rotativă cu o matriță fabricată poate produce rezervorul cu pereți groși și uniformi, iar costul sculei se amortizează de la sine pe toată durata de producție.
Acum luați în considerare un recipient mic de 2 litri cu o cerere anuală de 2 milioane de bucăți. Turnarea prin suflare produce o parte la câteva secunde, cu matrițe din aluminiu care supraviețuiesc întregului ciclu de producție. Turnarea prin rotație nu poate egala acest ritm de aprovizionare, așa că turnarea prin suflare rămâne alegerea potrivită pentru ambalajele compacte de mare volum.
Rareori decizia se referă la care proces este universal mai bun. Este vorba despre ce solicită produsul tău și despre ce poate suporta volumul tău anual.
Pentru sistemele de tratare a apei, rezervoarele de stocare și butoaiele de dozare au nevoie de rezistență chimică excelentă și durată lungă de viață. A rezervor de dozare și amestecare rotoformat cu fund conic cu un capac cu balamale demonstrează un design tipic în care grosimea uniformă a peretelui și detaliile alezajului turnat susțin operațiuni de amestecare fiabile. Forma cu fundul conic ajută la descărcarea completă a substanțelor chimice fără acumulare.
În acvacultură, rezervoarele mari sunt supuse unui mediu agresiv. Un rezervor de reproducere PE rotomolded de 7 tone ar fi dificil de produs în mod consecvent cu turnarea prin suflare, deoarece peretele trebuie să rămână gros pe toate suprafețele, în timp ce forma rezervorului rămâne modulară. Acolo unde turnarea prin suflare oferă avantajul vitezei, rotomulding oferă o capacitate de volum mare pe piesă și o integritate structurală fiabilă pentru servicii pe termen lung pe umed.
Dacă proiectul dvs. implică piese foarte mari, grosime mare a peretelui, volume mici spre medii sau modele personalizate care necesită inserții și geometrie complexă, alegeți turnarea rotativă. Dacă produsul dvs. este un recipient mic, are o formă simplă, o producție anuală ridicată și are nevoie de timpi de ciclu rapid, alegeți turnarea prin suflare.
Pentru cumpărătorii care evaluează o soluție turnată prin rotație, verificarea consistenței materialului, a grosimii colțurilor și a istoricului de întreținere a sculelor va proteja investiția. Un partener de rotomulding bine structurat poate discuta despre designul matritei, calitatea materialului și pașii de îmbunătățire înainte de începerea producției.

 satul wuyuqiao, orașul Henghe, orașul Cixi, provincia Zhejiang
 +86-15257871220
 [email protected]
