


Ştiri
Acasă / Ştiri / Știri din industrie / Rotomolding HDPE: proprietăți cheie, beneficii și aplicații industriale
Întrebați orice manager de fabrică de ce a ales HDPE pentru un rezervor rotoformat și probabil veți auzi același răspuns: rigiditate. Turnarea rotațională HDPE vă oferă rigiditatea unei piese din polietilenă de înaltă densitate, fără liniile de sudură sau punctele slabe care vin cu alte metode de turnare. Dacă aplicația dvs. implică substanțe chimice, presiune sau distanțe lungi între punctele de sprijin, HDPE ar trebui să fie aproape de partea de sus a listei dvs.
A ajunge acolo necesită mai multă atenție controlului procesului decât în cazul LLDPE, dar rezultatul este o parte care își păstrează forma, rezistă la fluaj și rezistă mediilor agresive. Acest ghid explică cum funcționează rotomulding HDPE, cum se compară cu LLDPE și ce să căutați într-un partener de producție.
Rotoformarea HDPE este pur și simplu procesul de turnare rotațională folosind polietilenă de înaltă densitate ca rășină. Materialul este măcinat într-o pulbere fină sau extrudat în micro-pelete, plasat într-o matriță goală din aluminiu sau oțel, iar matrița este încălzită în timp ce se rotește pe două axe perpendiculare. Polimerul se topește, acoperă interiorul matriței și formează o parte fără sudură, fără stres pe măsură ce matrița se răcește.
Deoarece matrița se rotește în două planuri, grosimea peretelui rămâne uniformă chiar și pe geometrii complexe. Colțurile, nervurile și inserțiile pot fi turnate fără îmbinare secundară. HDPE contribuie în mod specific la o cristalinitate și densitate mai mare decât LDPE sau LLDPE, ceea ce se traduce printr-o rigiditate mai mare, o rezistență mai bună la căldură și o permeabilitate mai scăzută la solvenți și vapori de apă.
Formele sunt de obicei prelucrate din aluminiu sau fabricate din oțel pentru rulări de mare volum. Pentru HDPE, matrița trebuie să includă ventilație pentru a lăsa aerul deplasat să scape; în caz contrar, aerul prins poate provoca găuri de suprafață și umplere incompletă.
Una dintre cele mai frecvente întrebări în rotomulding este ce calitate de polietilenă să alegeți. Tabelul de mai jos oferă o comparație practică între HDPE și LLDPE pentru turnarea rotațională.
| Proprietate | HDPE | LLDPE |
|---|---|---|
| Densitate (g/cm³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Modulul de încovoiere (MPa) | 800 – 1.300 | 400 – 800 |
| Rezistenta la tractiune la curgere (MPa) | 20 – 30 | 12 – 20 |
| Rezistenta la impact | Moderat | Excelent |
| Rezistența la fisurare la stres | Bun | Excelent |
| Contracție în timpul răcirii | Mai sus | Mai jos |
| Rigiditatea peretelui | Înalt | Moderat |
Versiunea scurtă: alegeți HDPE atunci când piesa trebuie să reziste la îndoire, indentare sau presiune internă la temperaturi ridicate. Alegeți LLDPE atunci când duritatea la impact și rezistența la fisurarea prin stres contează mai mult. Multe rotomulders stochează ambele materiale, iar un producător bun de contract vă va ajuta să selectați calitatea potrivită pentru mediul de service real.
O modalitate de a ne gândi la asta este că HDPE se comportă mai mult ca un plastic structural, în timp ce LLDPE se comportă mai mult ca un elastomer dur. Într-o aplicare a rezervorului, HDPE vă oferă o senzație mai fermă și o rezistență mai bună la deformare atunci când rezervorul este parțial plin. Într-o barieră flotantă sau rutieră, unde sunt probabile impacturi, deformarea și rezistența la impact a LLDPE pot fi mai valoroase.
Rotomolding HDPE este mai puțin îngăduitor decât turnarea LDPE sau LLDPE. Deoarece HDPE are un punct de topire mai ascuțit și un conținut de cristalin mai mare, timpul cuptorului, temperatura de vârf și viteza de răcire trebuie controlate strâns. Dacă particulele de pulbere sunt prea grosiere, suprafața interioară va prezenta găuri; dacă temperatura cuptorului este prea mare, materialul se poate degrada; dacă răcirea este neuniformă, piesa se poate deforma.
Condițiile tipice de turnare rotațională pentru HDPE implică o temperatură a matriței în intervalul 250–350 °C, o temperatură maximă a aerului intern de 190–220 °C și o fază de răcire lentă, controlată. Ratele de contracție tind, de asemenea, să fie ușor mai mari decât LLDPE, așa că dimensiunile matriței și dispozitivele de răcire trebuie ajustate în consecință.
Calitatea pulberii contează și ea. Este mai probabil ca HDPE să aibă nevoie de o distribuție mai strânsă a dimensiunii particulelor decât LLDPE, deoarece particulele mai mari pot crea linii de curgere. Cele mai multe rotomolders cu experiență pulverizează HDPE la o plasă țintă similară, dar reglează condițiile de măcinare pentru a preveni praful fin excesiv. Unii folosesc, de asemenea, senzori de presiune interni pentru a monitoriza temperatura de vârf a aerului și pentru a decide exact când să arunce matrița din cuptor.
Rotoformarea HDPE apare în industriile în care performanța structurală și rezistența chimică nu pot fi compromise. Exemplele comune includ rezervoare de depozitare a produselor chimice în vrac, rezervoare de amestecare, rezervoare de dozare, tăvi de izolare, carcase pentru echipamente industriale, componente de tratare a apei și rezervoare de pulverizare agricolă.
Pentru rezervoarele de stocare verticale, rigiditatea HDPE permite pereților mai înalți să reziste la solicitarea cercului fără grosimea excesivă a peretelui. Designul cu fundul conic al multor rezervoare industriale beneficiază, de asemenea, de stabilitatea dimensională a HDPE, mai ales atunci când rezervorul este umplut cu lichide dense. Un exemplu tipic este rezervorul de stocare din PE cu fund conic CPT5000L, pe care rotomulders îl produc cu un perete fără sudură și fitinguri turnate integral. Modelerii proiectează, de asemenea, pentru sarcinile mecanice pe care tancurile le văd în tranzit, un subiect abordat într-o privire mai atentă la stabilitatea rezervorului de apă curată pe drumuri denivelate.
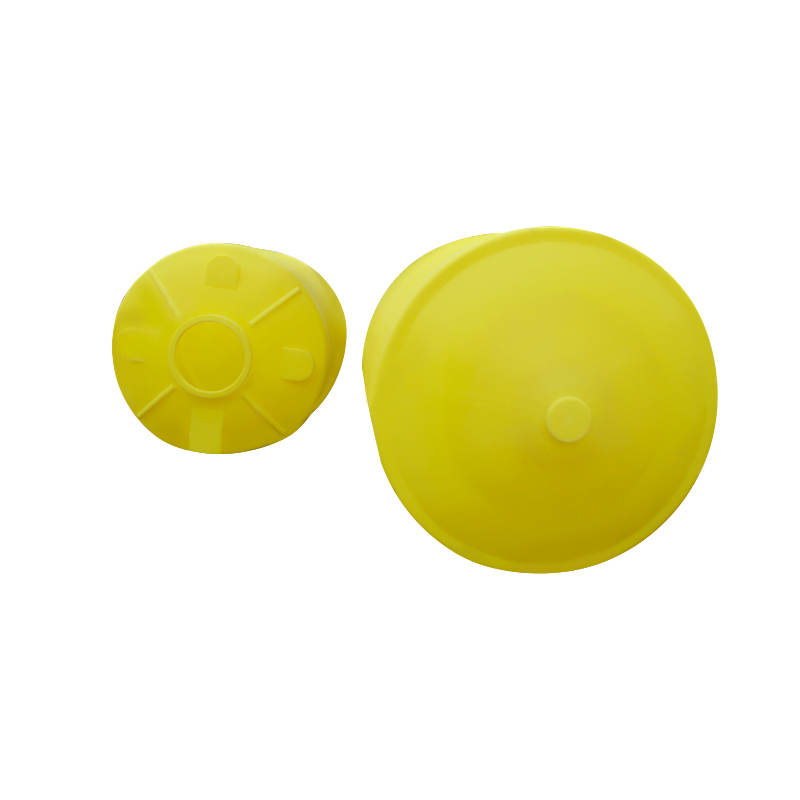 Rezervor de stocare PE cu fund conic CPT-5000L pentru uz industrial Un rezervor de stocare HDPE rotoformat cu fund conic și perete fără sudură, potrivit pentru lichide dense și medii industriale solicitante în care stabilitatea dimensională și rezistența la coroziune contează. Vizualizare produs →
Rezervoarele de amestecare și butoaiele de dozare sunt o altă potrivire naturală. Aceste piese văd adesea încărcări ale agitatorului, cuplul duzei și expunerea repetată la acizi sau alcalii. Rigiditatea mai mare a HDPE reduce flexia la boturile de montare și păstrează toleranțele dimensionale în jurul inserțiilor filetate. Pentru volume mai mari, un butoi de amestec PE de 10 tone oferă inginerilor de proces un vas fără sudură, rezistent la coroziune.
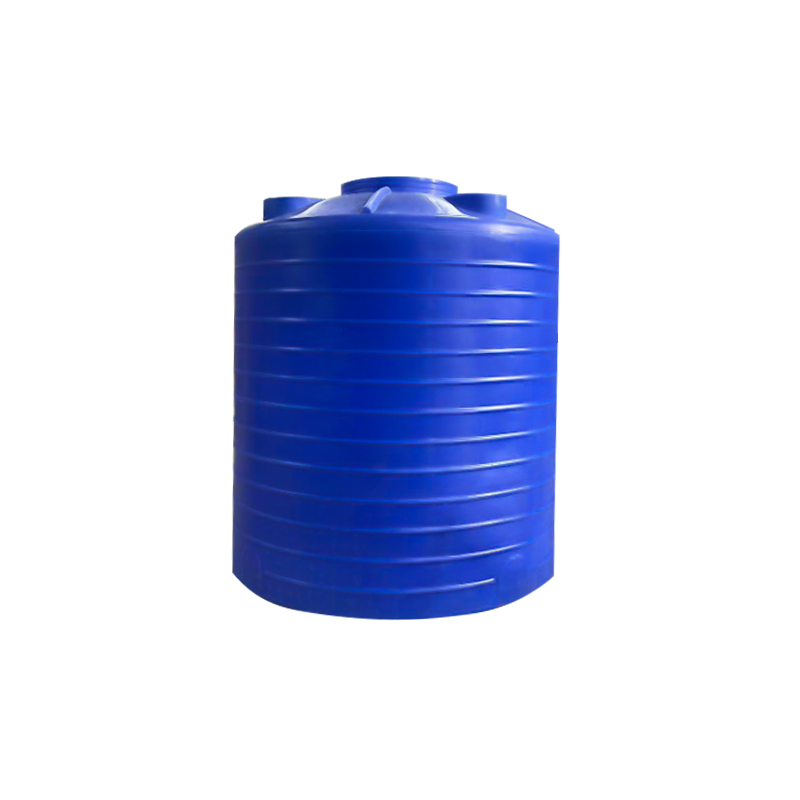 Butoi de amestec PE de 10 tone pentru prelucrare chimică Un butoi rotoformat de mare capacitate conceput pentru aplicații de amestecare și dozare, oferind rigiditate și rezistență la coroziune pentru a rezista la sarcinile agitatorului și la expunerea repetată la substanțe chimice. Vizualizare produs →
În zonele de depozitare a produselor chimice, tăvile etanșe sunt acum o cerință standard de siguranță. O tavă rotoformată din HDPE oferă aceeași compatibilitate chimică ca și rezervorul în sine, cu un interior neted care este ușor de inspectat și curățat. Capacitatea de a modela mânerele și bazinele de scurgere direct în tavă elimină etapele de asamblare.
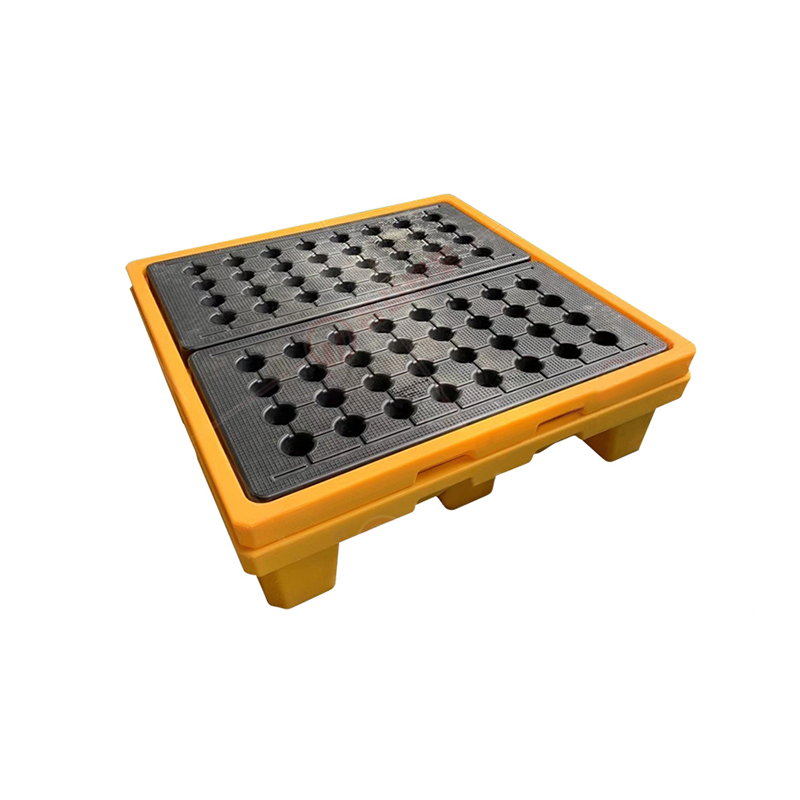 Tavă cu găleată rezistentă la scurgeri rotomulded pentru depozitarea produselor chimice O tavă HDPE cu mânere turnate și bazine de scurgere, oferind o soluție de reținere netedă, ușor de curățat, compatibilă chimic cu lichidele depozitate. Vizualizare produs →
Dincolo de rezervoare și tăvi, rotoformarea HDPE este utilizată pentru:
Nu orice rotomolder are experiența de a rula HDPE în mod profitabil. Înainte de a plasa o comandă, întrebați despre manipularea pulberii, controlul temperaturii matriței și procedurile de răcire. Confirmați că au mai făcut proiecte HDPE, deoarece curba de învățare este reală.
Luați în considerare, de asemenea, întregul lanț de produse. Un partener care proiectează și prelucrează propriile matrițe, cum ar fi Industria plastică Cixi Junyi , poate repeta mai rapid la compensarea contracției și plasarea porții. Compania este situată în hub-ul de rotomolding din Cixi, în apropierea principalelor rute logistice și oferă atât produse standardizate, cât și dezvoltare personalizată OEM. Dacă aveți nevoie de asistență pentru proiectarea pieselor, selecția materialelor sau sculele de matriță, un producător cu experiență poate face diferența între un prototip care funcționează și o producție care eșuează.
Inspectați-le sistemul de calitate și solicitați certificările materialelor. Un partener de încredere ar trebui să poată documenta calitatea rășinii, trasabilitatea lotului și verificările grosimii peretelui. De asemenea, ar trebui să vă ajute să înțelegeți timpii de livrare, în special pentru HDPE, deoarece fazele mai lungi de răcire pot prelungi durata ciclului în comparație cu LLDPE.
Nu treceți cu vederea ingineria costurilor. Rășina HDPE este uneori mai scumpă pe kilogram decât LLDPE, dar rigiditatea sa mai mare poate permite un perete puțin mai subțire în anumite modele. Costul net depinde de geometrie, volum și operațiunile secundare necesare. Un partener bun va discuta deschis aceste compromisuri înainte de a vă angaja să folosiți unelte.
Rotomulding HDPE nu este cel mai ușor material de executat, dar rezultatele vorbesc de la sine. Când specificați calitatea potrivită, investiți în scule adecvate și lucrați cu un modelator care înțelege limitele procesului, obțineți piese care sunt puternice, ușoare, rezistente la coroziune și surprinzător de accesibile pentru volume mici spre medii. Începeți cu cerințele dvs. de service, nu doar cu fișa tehnică a materialului și lăsați un partener experimentat să vă ajute de la proiectarea matriței până la piesa finală.

 satul wuyuqiao, orașul Henghe, orașul Cixi, provincia Zhejiang
 +86-15257871220
 [email protected]
