


Ştiri
Acasă / Ştiri / Știri din industrie / Ghid de proiectare a turnării rotative: reguli cheie pentru inginerii și cumpărătorii OEM
Un inginer ne-a adus recent un rezervor de dozare de 1.000 de litri care continua să crape în colțul de jos. Modelul CAD avea o rază internă de 2 mm, fără curent pe peretele lateral și o bază perfect plată. Fiecare dintre aceste trei detalii au împins piesa în eșec. Rotomulding este un proces iertător în multe feluri, dar nu este un proces iertător pentru tranziții ascuțite, pereți verticali fără conicitate sau suprafețe mari nesuportate.
Regulile de mai jos sunt cele pe care le folosim pentru a depista aceste probleme înainte ca acestea să devină o cheltuială cu scule. Aceștia provin din anii în care au construit instrumente de rotoformare și au produs rezervoare PE, carcase pentru echipamente și piese OEM personalizate.
Turnarea rotativă creează piese goale cu un singur perete. Spre deosebire de turnarea prin injecție, grosimea peretelui este determinată de cantitatea de pulbere de plastic încărcată în matriță și de ciclul de rotație, nu de geometria cavității matriței. Acesta este motivul pentru care o piesă care amestecă secțiuni groase și subțiri este dificil de produs: plasticul dintr-o zonă groasă nu are cum să curgă într-o zonă subțire după ce pulberea se topește.
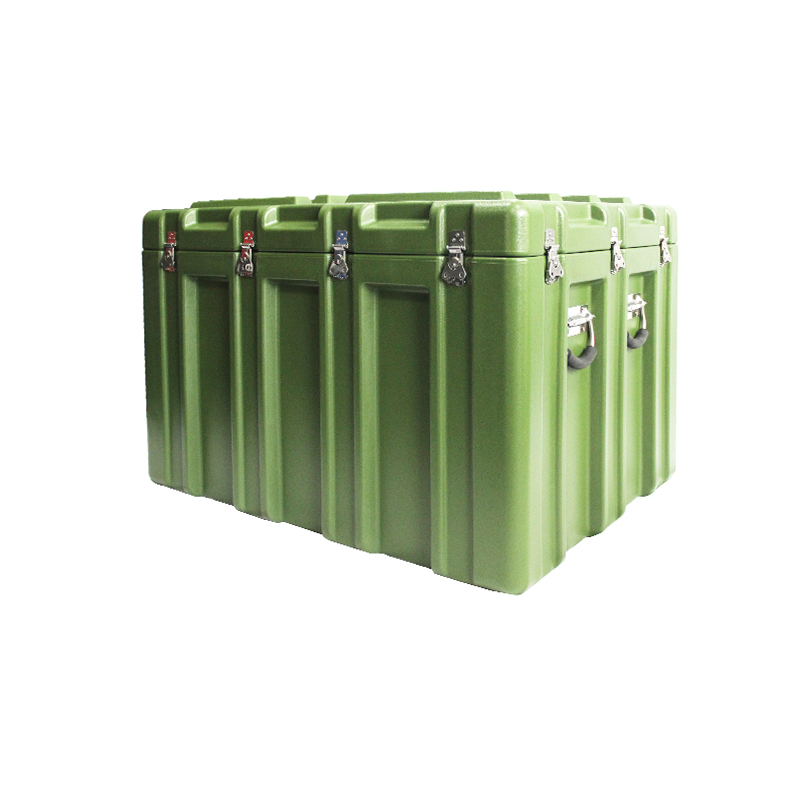
 Carcasă de echipament rotomolded LLDPE pentru protecția componentelor interne Această carcasă turnată prin rotație fără sudură protejează componentele de precizie de praf, umiditate și impact. Materialul său LLDPE oferă rezistență chimică și stabilitate UV, făcându-l potrivit pentru medii industriale dure. Vizualizare produs →
Pentru piesele din polietilenă, un punct de plecare sensibil este un perete uniform. Carcasele mici, cu o lungime de până la 300 mm, rulează adesea la 3 până la 5 mm. Piesele de dimensiuni medii, cum ar fi rezervoarele de 1.000 de litri sau carcasele echipamentelor au nevoie de aproximativ 5 până la 8 mm. Rezervoarele mari de stocare de peste 2.000 mm folosesc de obicei 8 până la 12 mm pentru a rezista la sarcinile hidrostatice și la solicitările de manipulare.
| Dimensiunea totală a piesei | Grosimea recomandată a peretelui | Toleranță tipică de producție |
|---|---|---|
| Sub 300 mm | 3 până la 5 mm | /- 1,5 mm |
| 300 până la 1000 mm | 5 până la 6 mm | /- 2 mm |
| 1000 până la 2000 mm | 6 până la 8 mm | /- 2,5 mm |
| Peste 2000 mm | 8 până la 12 mm | /- 3 mm |
Grosimea uniformă a peretelui este mai importantă decât valoarea absolută. Un perete de 6 mm cu un boșaj local de 12 mm se va scufunda, iar baza bossului poate prinde un gol intern. Dacă proiectul necesită o îngroșare locală, planificați în schimb o armătură secundară.
Draft este unghiul pe care îl adăugați suprafețelor verticale, astfel încât piesa să se elibereze din matriță. Deoarece o piesă turnată prin rotație este trasă de pe unealtă în timp ce este încă caldă și pentru că polietilena se micșorează pe unealta pe măsură ce se răcește, un perete fără curent de aer va trage, se va lipi sau se va distorsiona. Tirajul minim pe care îl recomandăm pentru o suprafață netedă din polietilenă este de 1 grad pe parte. Pentru o suprafață texturată, crește la 2 sau 3 grade.
| Starea suprafeței | Pescaj minim pe latură |
|---|---|
| Suprafata exterioara neteda | 1 grad |
| Suprafata interioara neteda | 0,5 grade |
| Suprafata texturata sau vopsita | 2 până la 3 grade |
| Pereți verticali adânci peste 500 mm | 2 grade sau mai mult |
Efectul practic este mai mare decât se așteaptă majoritatea inginerilor. O parte cu un perete lateral adânc de 500 mm și un tiraj de 1 grad se micșorează cu aproximativ 9 mm de sus în jos. Dacă designul necesită un perete precis paralel, acesta este un steag roșu. Rotomolding nu este turnare prin injecție; ținerea unui perete vertical fără conic pe o parte adâncă este o provocare dificilă pentru scule.
Pereții plani sunt cea mai comună cauză a deformarii rotomolding. Un panou plat mare nu are suport intern, iar contracția care are loc pe măsură ce piesa se răcește o face să se deformeze, să se deformeze sau să se încline. Soluția dovedită este o coroană. O coroană de aproximativ 0,4 mm la 100 mm de lungime a panoului menține fața stabilă. Pentru o suprafață plană de 500 mm lățime, asta înseamnă aproximativ 2 mm de curbură.
Dacă panoul trebuie să fie cu adevărat plat, sau dacă trebuie să suporte o sarcină, adăugați interogații. Un sărut este un buton sau un stâlp turnat care unește doi pereți opuși. Plasarea kiss-off-urilor la o distanță de 150 până la 300 mm produce un perete dublu rigid, fără a necesita nervuri sau elemente de fixare secundare. Kiss-off-urile adaugă complexitate matriței, dar sunt mult mai ieftine decât întărirea unei piese deformate după turnare.
 Rezervor de stocare PE cu fund conic de 5.000 de litri cu stabilitate sporită Proiectat pentru depozitarea lichidelor în industria de tratare a apei și în industria chimică, acest rezervor cu fund conic asigură un drenaj eficient și integritate structurală. Coroana netedă rezistă la presiunea hidrostatică, în timp ce LLDPE oferă rezistență la coroziune. Vizualizare produs →
Containerele mari, cum ar fi un rezervor de stocare cu fund conic de 5.000 de litri, folosesc un fund conic pentru drenaj și stabilitate sporită, în timp ce peretele lateral poartă o coroană netedă pentru a rezista deformării hidrostatice.
Colțurile ascuțite sunt a doua cea mai frecventă greșeală de design. În rotomulding, un colț interior ascuțit creează o concentrare a tensiunii, iar partea exterioară a acelui colț tinde să iasă subțire, deoarece pulberea are dificultăți în umplerea spațiului strâns. Raza externă minimă pe care o acceptăm este de 3 mm, iar raza interioară trebuie să fie de cel puțin două ori grosimea peretelui. Pentru un perete de 6 mm, planificați o rază interioară de 12 mm.
Unghiul colțului contează la fel de mult ca și raza. Piesele din polietilenă funcționează cel mai bine cu un unghi inclus de 30 de grade sau mai mult, deși unghiurile mai mari sunt și mai sigure. Dacă o aplicație necesită un unghi mai ascuțit, proiectați o îngroșare a peretelui sau o nervură întărită pentru a compensa.
Designerii solicită adesea un colț ascuțit pentru a economisi spațiu. În rotomulding, un colț ascuțit rareori economisește spațiu. Costă timp de prelucrare, riscă pereți subțiri și creează o rază vizuală aspră. Soluția eficientă este de obicei o rază generoasă plus o nervură cu profil redus.
Rotomulding se bazează pe turnarea și topirea pulberii în interiorul unei matrițe rotative. Pulberea nu poate curge prin goluri înguste așa cum curge plasticul topit într-o matriță de injecție. O regulă generală este să păstrați distanța dintre oricare doi pereți sau între un perete și o nervură, de cel puțin cinci ori grosimea nominală a peretelui. Pentru un perete de 6 mm, asta înseamnă un spațiu minim de aproximativ 30 mm.
Dacă golul este mai îngust, pulberea poate acoperi deschiderea înainte de a se topi, iar rezultatul este o pânză topită care distruge intenția de proiectare. Această regulă se aplică sărutărilor, nervurilor turnate, boșurilor de montare și oricărei geometrii interne. Prima verificare pe care o facem este regula 5x.
Decupările sunt dificile deoarece piesa trebuie scoasă din matriță. Decupările mici pot fi tratate cu silicon sau secțiuni flexibile de matriță, dar adaugă costuri și înseamnă, de obicei, un ciclu mai lent. Pentru piesele rigide mari, evitați în întregime subtăierile.
Inserțiile filetate, comutatoarele de nivel și boturile de fiting pot fi turnate. Acestea sunt plasate în matriță înainte ca pulberea să fie încărcată și rămân în poziție pe măsură ce piesa se rotește. O inserție metalică pentru o piesă PE trebuie să aibă o moletă sau o canelură, astfel încât să se blocheze în plastic. Păstrați locurile de inserție departe de pereții adiacenți; în caz contrar, regula de separare de 5x devine imposibil de îndeplinit.
 Rezervor de combustibil LLDPE rotomolded pentru depozitare sigură a lichidelor Acest rezervor de combustibil folosește LLDPE pentru rezistență chimică și la impact, potrivit pentru depozitarea combustibililor și a altor lichide. Construcția sa fără sudură previne scurgerile, iar designul ușor permite instalarea ușoară în aplicații mobile sau fixe. Vizualizare produs →
Liniile de separare trebuie să fie amplasate pe o margine curată. Dacă linia de despărțire traversează o suprafață texturată, textura nu se va potrivi la despărțire. Pentru produsele care trebuie să arate uniforme, planificați despărțirea sculelor la o caracteristică naturală, cum ar fi o jantă sau o canelură turnată.
LLDPE este materialul implicit pentru majoritatea proiectelor de rotomulding și din motive întemeiate. Are o rezistență excelentă la impact, o bună rezistență chimică și tolerează ciclul de rotație lentă fără a se degrada. Când o piesă va trăi în aer liber, stabilizatorul UV este esențial. Negrul este cea mai eficientă culoare, dar un pachet UV în alte culori funcționează bine pentru multe aplicații.
Pentru rezistența la coroziune în medii marine sau chimice, o piesă LLDPE cu stabilizare UV este o alegere de încredere. Am publicat informații practice despre Platforma plutitoare LLDPE rezistenta la coroziune pentru cei care au în vedere o instalare mare.
Contează și temperatura de serviciu. Piesele standard din polietilenă sunt de obicei evaluate pentru utilizare continuă între 60 și 80 de grade Celsius. Peste acest interval, poate fi necesară polipropilenă sau nailon, iar acestea modifică atât cerințele de proiectare, cât și costul sculelor. Expunerea chimică la acizi, solvenți sau apa de mare afectează, de asemenea, alegerea materialului.
Sculele sunt cel mai mare cost unic într-un proiect de rotomulding. Formele sunt de obicei din aluminiu turnat pentru cantități de producție sau din aluminiu prelucrat CNC pentru prototipuri. Cu cât geometria piesei este mai complexă, cu atât costurile matriței sunt mai mari.
Kiss-offs, undercuts și inserții turnate toate adaugă la costul sculei. Fiecare caracteristică pe care o adăugați trebuie să fie gândită în aspectul matriței. Cea mai bună abordare pentru o piesă OEM este să trimită un model CAD 3D cu o indicație clară pentru grosimea nominală a peretelui, direcția tirajului și linia de despărțire. Chiar și o simplă schiță cu aceste trei elemente va face conversația despre scule mult mai productivă.
Cele mai frecvente erori de design sunt ușor de depistat dacă știi ce să cauți:
Când un desen include aceste probleme, cea mai bună mișcare este să le remediați din timp. O mică modificare a modelului CAD poate economisi mii de reparații de scule și luni de dureri de producție.
Dacă evaluați un proiect OEM personalizat, compania din spatele sculelor contează. La Cixi Junyi Plastic Industry, proiectăm și construim piese turnate prin rotație de la stadiul de matriță până la producția finită. Aceleași principii de proiectare se aplică indiferent dacă cumpărați rezervoare standard sau puneți în funcțiune o carcasă personalizată. Puteți citi mai multe despre noastre Servicii de dezvoltare și procesare OEM pentru a înțelege cum gestionăm revizuirea desenelor, instrumentele și producția.

 satul wuyuqiao, orașul Henghe, orașul Cixi, provincia Zhejiang
 +86-15257871220
 [email protected]
