


Ştiri
Acasă / Ştiri / Știri din industrie / Avantajele și dezavantajele turnării prin rotație: un ghid practic al cumpărătorului
Imaginați-vă un rezervor de stocare a substanțelor chimice de 5000 de litri care așteaptă la o stație de apă uzată sau o carcasă de echipament care trebuie să supraviețuiască picăturilor repetate într-un atelier. Turnarea rotativă se descurcă bine pe ambele, deoarece produce piese dintr-o singură bucată, fără sudură, fără stres. Dar dacă aveți nevoie de aceeași componentă la 200.000 de unități pe an, cu toleranțe strânse, procesul se va reduce probabil. Decizia nu se referă la care proces este cel mai bun, ci este despre potrivirea procesului la piesa și volumul.
Așadar, iată răspunsul practic din față: turnarea rotațională oferă costuri reduse de scule, piese goale fără cusături și o rezistență excelentă la impact, dar aduce și timpi lungi de ciclu, opțiuni limitate de material și un control dimensional mai slab. Restul acestui articol explică modul în care aceste compromisuri apar pe un magazin și într-o comandă de achiziție.
Turnarea rotativă folosește o matriță metalică goală. Pulberea polimerică este încărcată în interior, apoi matrița este încălzită în timp ce se rotește pe două axe la viteză mică. Pulberea se topește și acoperă suprafața interioară, formând o coajă goală fără sudură. După ce matrița se răcește, piesa finită este îndepărtată. Întregul ciclu rulează la presiunea atmosferică, motiv pentru care sculele pot fi fabricate din aluminiu sau oțel la prețuri accesibile, mai degrabă decât din oțel de scule călit.
Materialul folosit în majoritatea pieselor rotoformate este LLDPE, deși unele aplicații necesită HDPE sau ABS. Procesul favorizează materialele termoplastice care rămân stabile în timpul fazei de încălzire cu forfecare scăzută și acesta este unul dintre motivele pentru care lista de materiale este mai scurtă decât pentru turnarea prin injecție sau suflare.
Acestea sunt cele patru faze pe care le veți auzi pe un turnător: pregătirea matriței, încălzirea și topirea, răcirea și deformarea. Fiecare pas afectează calitatea finală, astfel încât un furnizor de încredere va avea puncte de control clare pentru temperatura matriței și viteza de rotație.
Cele mai multe dintre afirmațiile pe care le veți vedea despre rotomulding se reduc la câteva puncte forte bine documentate. Să ne uităm la ele așa cum ar face un inginer proiectant sau un manager de achiziții.
Cel mai mare câștig structural este că piesa este o singură piesă continuă. Un rezervor de stocare de 5000 de litri realizat prin turnare rotativă nu are nicio linie de despărțire care să poată deveni o creștere a tensiunii. De asemenea, înseamnă că interiorul și exteriorul peretelui sunt formate în același timp, astfel încât un rezervor folosit pentru substanțe chimice sau ape uzate obține o calitate constantă a peretelui acolo unde contează cel mai mult.
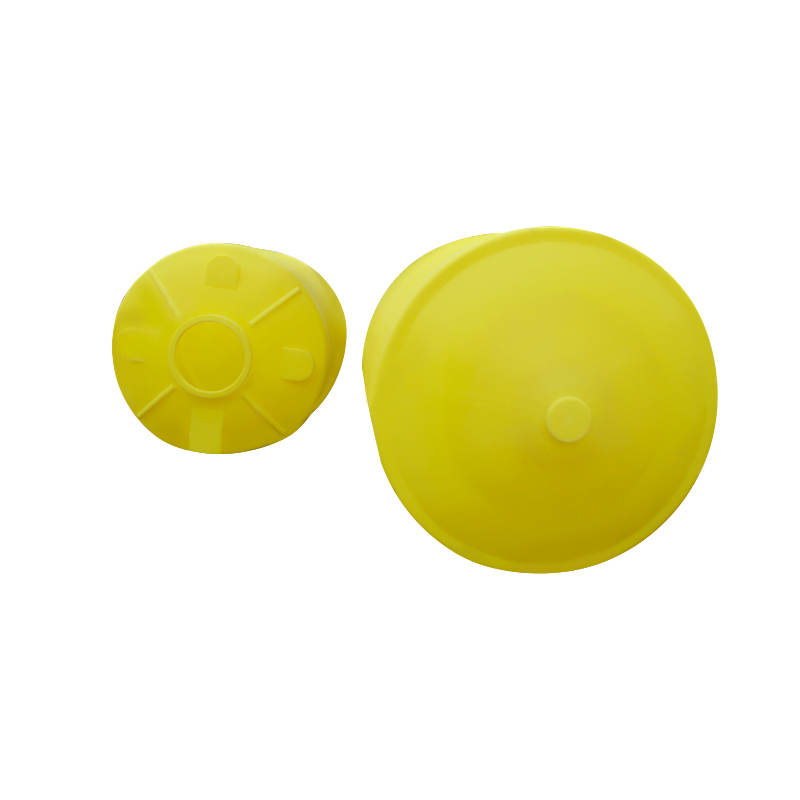 Rezervor de stocare PE cu fund conic pentru aplicații chimice și ape uzate Acest rezervor turnat rotativ de 5000 de litri are un perete dintr-o bucată fără sudură, eliminând liniile de despărțire și asigurând o grosime constantă a peretelui. Este potrivit pentru tratarea apei și depozitarea chimică acolo unde sunt necesare durabilitate și rezistență la coroziune. Vizualizare produs →
Formele din aluminiu pot fi adesea produse în câteva săptămâni și costă o fracțiune din uneltele metalice potrivite utilizate în turnarea prin injecție. Acest lucru face ca procesul să fie atractiv pentru producția anuală de la sute la mii mici, în care nu puteți justifica un buget mare de scule, dar doriți totuși o piesă durabilă din plastic.
LLDPE are o rezistență ridicată la impact, iar procesul produce piese, practic, fără stres turnat. Această combinație este motivul pentru care rezervoarele rotoformate, cutiile de scule și corpurile plutitoare supraviețuiesc căderilor, condițiilor de îngheț și sarcinilor constante. Pentru o fabrică care stochează substanțe chimice de dozare sau o fermă care păstrează pești vii în containere, această rezistență se traduce printr-un cost de înlocuire mai mic.
Puteți încorpora nervuri, corpuri în formă de tambur sau chiar piese cu perete dublu cu inserții turnate. Rotația biaxială acoperă colțurile și adânciturile mai bine decât se poate turna prin suflare. Acest lucru este util în special pentru carcasele echipamentelor, rezervoarele de combustibil pentru vehicule și flotoarele marine, unde forma trebuie să îndeplinească atât nevoile structurale, cât și cele estetice.
Fiecare piesă turnată prin rotație trece prin încălzire și răcire care durează de obicei zeci de minute. Turnarea prin injecție poate produce o piesă mică comparabilă în câteva secunde. Dacă volumul dumneavoastră este mare, costul forței de muncă și al energiei pe unitate crește rapid. Acesta este cel mai frecvent motiv pentru care proiectele se îndepărtează de rotomulding.
LLDPE și PE domină. Deși sunt disponibile unele clase de specialitate, materialele plastice de înaltă performanță sunt dificil de prelucrat în acest fel. Dacă componenta dvs. are nevoie de rezistență chimică dincolo de intervalul PE sau funcționare continuă la temperatură ridicată peste aproximativ 80 de grade Celsius, poate fi necesar să priviți un proces diferit.
Grosimea peretelui este de obicei uniformă prin natură, dar dimensiunea piesei totale poate varia mai mult decât în cazul turnării prin injecție. Acest lucru este bine pentru majoritatea rezervoarelor și flotoarelor, dar nu și pentru piesele care trebuie să se potrivească într-un ansamblu mecanic precis. Trebuie să planificați stivuirile de toleranță de la început.
Încărcarea pulberii, manipularea matrițelor și finisarea pieselor necesită efort manual. Pentru piese foarte mari, este acceptabil. Pentru piesele mici realizate în volum mare, partea forță de muncă a prețului devine greu de concurat.
Prețurile materialelor urmează și tendințele țițeiului, așa că un acord de furnizare pe termen lung poate ajuta. Cumpărătorii cu un buget anual fix ar trebui să ceară o clauză de ajustare a prețului în cotație.
Când vă aprovizionați cu o piesă din plastic, de obicei veți compara rotomulding cu turnarea prin suflare sau turnarea prin injecție. Fiecare proces are un punct dulce, iar alegerea potrivită este adesea decisă de volum și formă.
| Criterii | Turnare prin rotație | Suflare | Turnare prin injecție |
|---|---|---|---|
| Costul sculelor | Scăzut spre moderat | Moderat | Înalt |
| Timp de ciclu | Minute pe parte | De la secunde la minute | secunde |
| Dimensiunea piesei | Piese goale foarte mari | Piese goale medii | Mic spre mediu |
| Controlul grosimii peretelui | Uniformă prin natură | Variază în funcție de raportul de suflare | Control precis |
| Volumul anual tipic | De la sute la mii mici | De la mii la zeci de mii | Zece mii și mai mult |
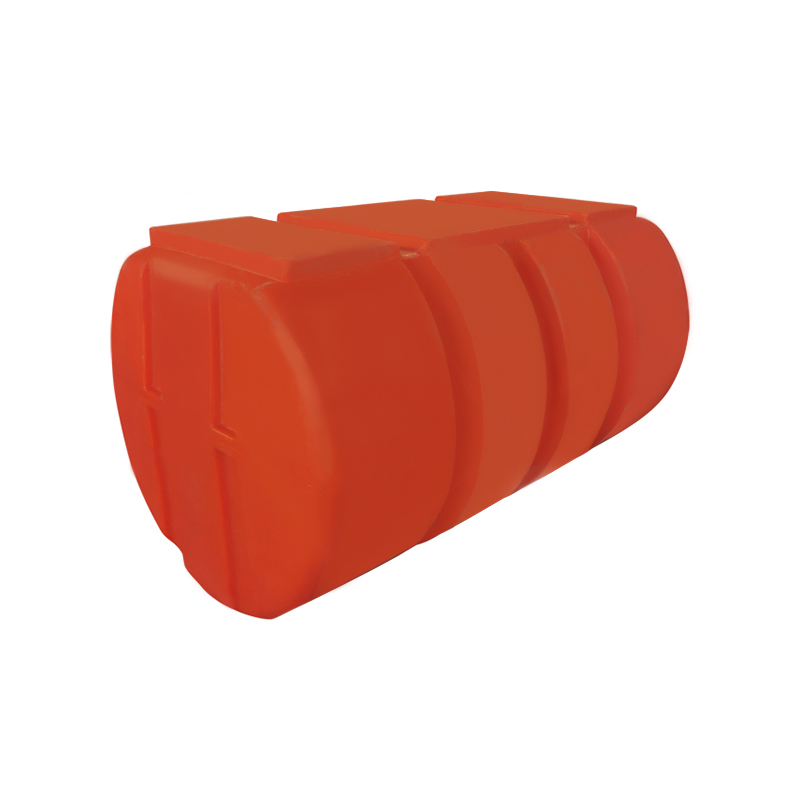
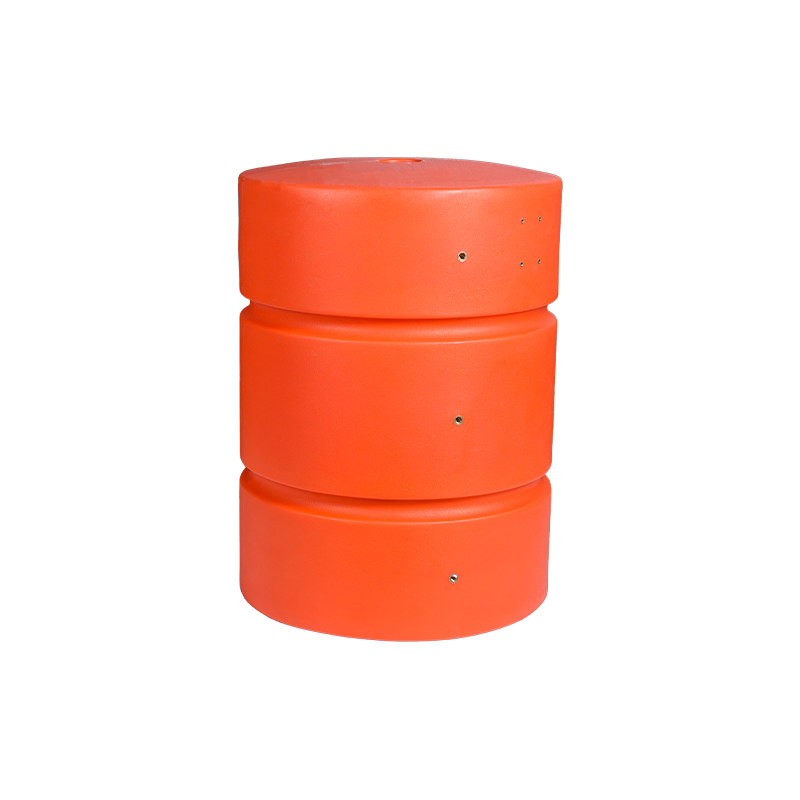
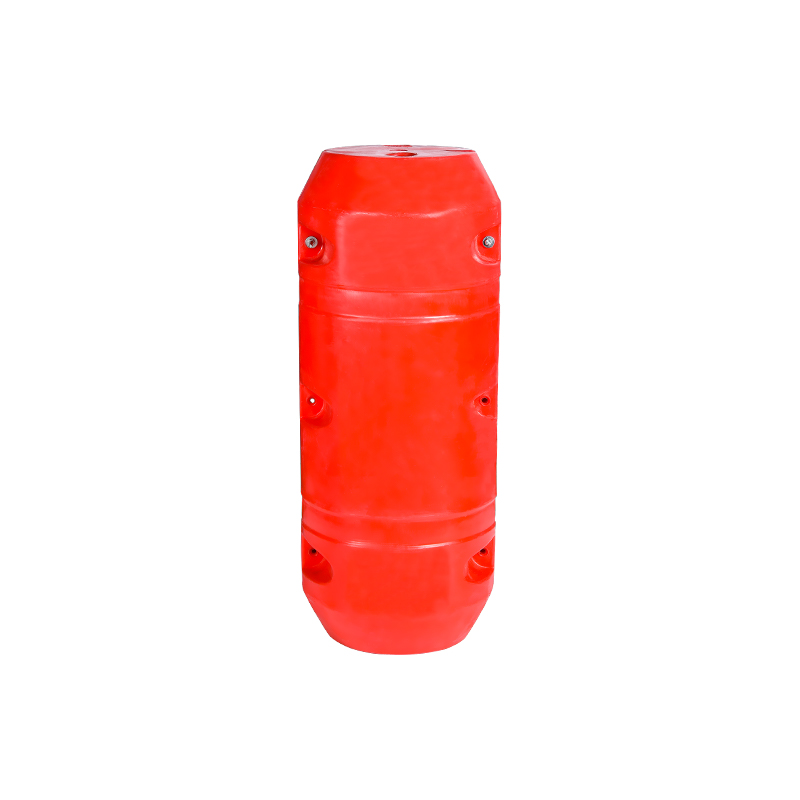
Pentru echipamentele marine, cum ar fi docurile plutitoare, dimensiunea mare și nevoia de construcție dintr-o singură piesă rezistentă la impact fac rotomulding o potrivire puternică. Puteți vedea acest lucru în experiența din lumea reală a o platformă plutitoare LLDPE rotomolding are o rezistență puternică la coroziune chiar și în ape salmastre și de port. Suflarea este de obicei mai bună atunci când aveți nevoie de o producție mai mare de sticle de dimensiuni medii sau recipiente sub 200 de litri cu geometrie simplă.
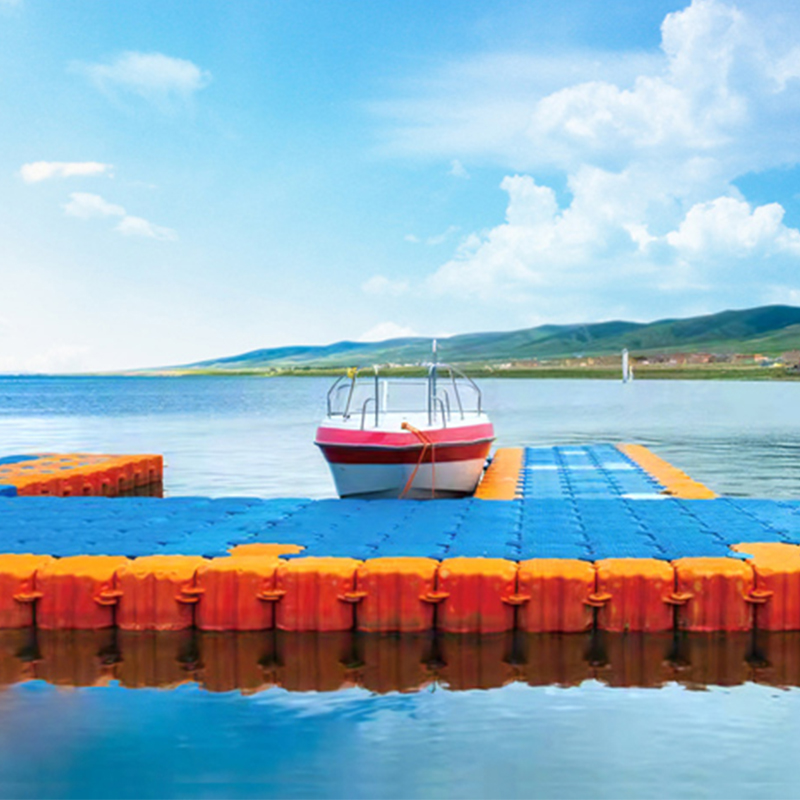 Platformă plutitoare LLDPE rotomolded pentru uz maritim și pe apă Fabricată din LLDPE, această platformă plutitoare oferă rezistență la impact, rezistență la coroziune și durabilitate în apă salmară sau de port. Acesta servește ca bază stabilă pentru docuri, poduri plutitoare și activități acvatice. Vizualizare produs →
Modul corect de a evalua rotomulding este să nu întrebi dacă procesul este bun sau rău în general. Pune aceste cinci întrebări în schimb.
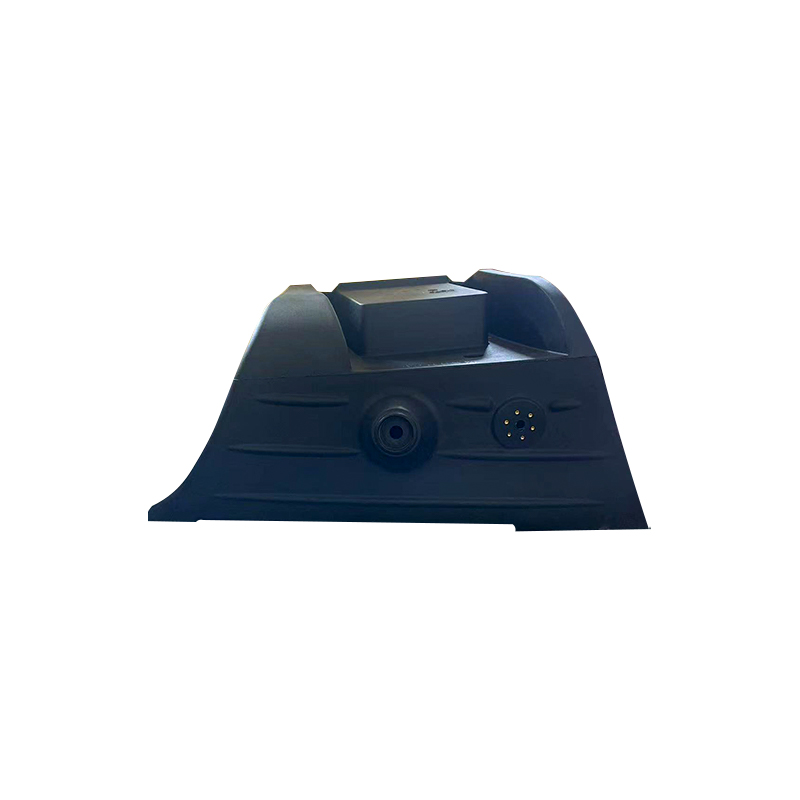
Pentru OEM și lucrările de dezvoltare, se aplică aceleași criterii. O carcasă de echipament personalizată sau o carcasă de protecție poate beneficia de unelte cu costuri reduse și timp de livrare scurt atunci când designul o permite.
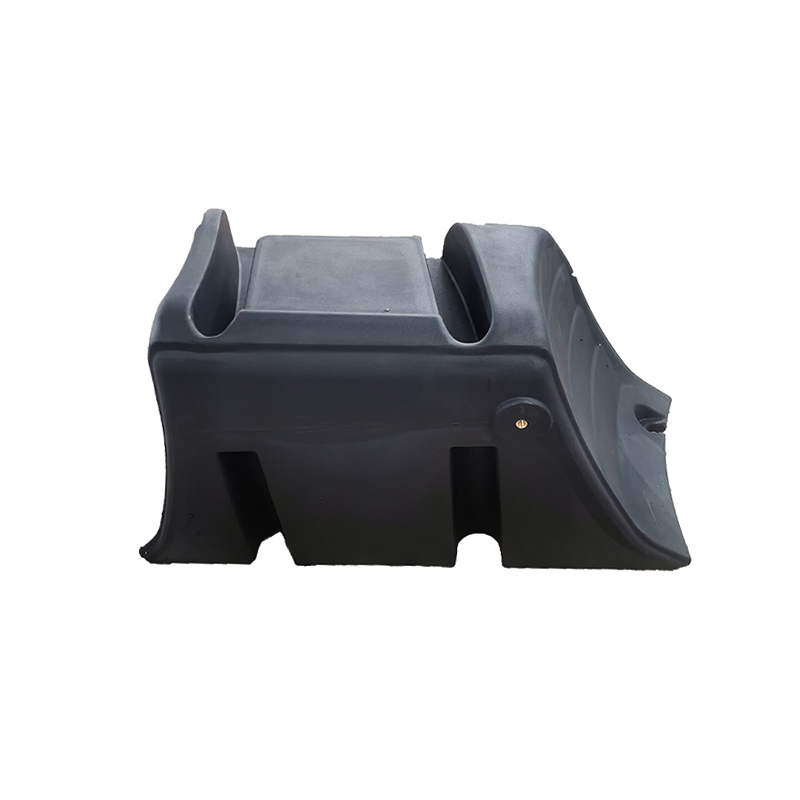 Carcasă pentru echipament de rotomolding LLDPE pentru protecție în aer liber Această carcasă LLDPE fără sudură protejează componentele interne de praf, umiditate și impact. Cu costuri reduse de scule și timp de livrare scurt, se potrivește carcaselor personalizate pentru mașini și echipamente electronice în medii dure. Vizualizare produs →
Turnarea prin rotație este un proces de încredere atunci când aveți nevoie de piese din plastic mari, goale, rezistente la impact, la un cost redus de scule. Nu este răspunsul potrivit pentru producția de masă de mare viteză sau componentele cu toleranță strânsă. Cumpărătorii care își cunosc volumul, dimensiunea piesei și mediul de service înainte de a aborda un turnator vor primi cea mai utilă ofertă.
Exact așa o abordează și un furnizor experimentat de rotomulding. Ei vor întreba mai întâi despre volumul dvs., apoi vor vorbi despre design și material. Un furnizor bun va sublinia, de asemenea, când o piesă nu se potrivește procesului, pentru că astfel eviți o matriță costisitoare și o producție care nu devine niciodată economică. La Cixi Junyi Plastics , disciplina respectivă începe cu prima conversație despre aplicația dorită.

 satul wuyuqiao, orașul Henghe, orașul Cixi, provincia Zhejiang
 +86-15257871220
 [email protected]
