


Ştiri
Acasă / Ştiri / Știri din industrie / Turnare rotațională inovatoare: design, materiale și aplicații din lumea reală
Cereți celor mai mulți oameni să imagineze turnarea rotativă și ei descriu aceeași scenă: o matriță goală umplută cu pulbere de plastic, care se învârte încet într-un cuptor până când pulberea se topește și acoperă interiorul. Imaginea este corectă, dar este depășită de zeci de ani. Turnarea rotațională inovatoare de astăzi este un proces condus de proiectare care produce piese cu geometrie complexă, inserții turnate, pereți umpluți cu spumă și suprafețe care odată necesitau mai mulți pași de asamblare.
Lucrăm cu acest proces din 2007 din Cixi, un oraș din Zhejiang pe care oamenii de aici îl numesc orașul natal al rotomoldingului. Întrebările clienților s-au schimbat în acest timp. Cumpărătorii nu mai întreabă doar dacă o formă poate fi modelată; ei întreabă despre toleranța la grosimea peretelui, performanța la impact după o iarnă în aer liber, stabilitatea UV și cât de repede poate trece un nou design de la schiță la paletul încărcat.
În practică, inovația aici apare rareori ca o descoperire dramatică. Apare ca o serie de îmbunătățiri practice care, împreună, schimbă ceea ce poate produce o matriță și cât de consistent o produce. Patru zone poartă cea mai mare parte a greutății.
Efectul combinat este că procesul nu se mai limitează la simple forme goale. O piesă rotoformată modernă poate fi un rezervor de combustibil cu deflectoare interne, o carcasă de echipament cu suporturi turnate sau o cărămidă filtrantă pentru o stație de apă uzată.
O sarcină măsurată de pulbere de polimer intră într-o matriță goală. Forma este închisă, prinsă și mutată într-un cuptor în timp ce se rotește pe două axe perpendiculare. Pulberea se rotește și formează treptat o piele uniformă pe suprafața fierbinte a sculei. După ce topirea este completă, matrița se mută într-o stație de răcire și continuă să se rotească, astfel încât piesa să nu se lade, iar piesa finită este apoi îndepărtată.
Deoarece nu există presiune de injecție și nicio poartă, piesa este fără sudură, cu stres intern foarte scăzut. Compensația este timpul ciclului, motiv pentru care procesul se potrivește produselor mari, goale, de volum mic până la mediu.
| Factorul | Turnare rotativă | Turnare prin injecție | Suflare |
|---|---|---|---|
| Costul sculelor | Scăzut spre moderat | Înalt | Moderat spre ridicat |
| Volumul tipic | Scăzut spre mediu | Foarte sus | Înalt |
| Dimensiunea maximă a piesei | Foarte mare | Presă limitată | Mare |
| Grosimea peretelui variabilă într-o matriță | Simplu | Dificil | Limitat |
| Inserții turnate și pereți dubli | Simplu | Asamblare suplimentară | Dificil |
| Tensiunea reziduală în piesă | Foarte scăzut | Înalter | Moderat |
Citiți tabelul ca punct de plecare mai degrabă decât ca un verdict. Multe proiecte sunt decise de un singur detaliu, cum ar fi o inserție filetată pe care un alt proces nu poate plasa.
Dacă doriți să știți cât de avansat este cu adevărat un rotomolder, uitați-vă la magazinul de matrițe înainte de cuptor. Instrumentul decide cât de uniform se încălzește o piesă, cât de clară se citește textura, modul în care linia de despărțire se așează pe o suprafață curbată și dacă un boț filetat poate fi turnat în loc de filet ulterior.
Practica modernă înseamnă proiectarea matriței în jurul piesei și nu în jurul mașinii. Uneltele din aluminiu turnat se încălzesc rapid pentru produsele cu pereți subțiri, în timp ce matrițele fabricate din oțel durează mai mult la secțiunile de volum mai mare. Aerisirea, masa termică și poziția liniei de despărțire sunt reglate în CAD înainte de prima tăiere, iar o textură sau logo gravat în cavitate îndepărtează complet pasul post-turnare.
 Servicii de proiectare și dezvoltare matrițe rotative Explorați designul și dezvoltarea matrițelor rotative pentru matrițe cu inele plutitoare și cu folie de oțel, cu rețeta de scule și turnare manipulate împreună. Vizualizare produs →
Dezvoltarea noastră de matrițe acoperă matrițe rotative flotante, matrițe cu inele plutitoare și matrițe cu folie de oțel, care păstrează designul sculelor și rețeta de turnare sub un singur acoperiș, în loc să le împartă între furnizori.
Majoritatea pieselor rotoformate sunt încă fabricate din polietilenă liniară de joasă densitate, iar aceasta nu este o limitare. LLDPE rămâne rezistent la temperaturi scăzute, rezistă la o gamă largă de substanțe chimice și tolerează impactul care ar sparge un plastic rigid. Calitățile superioare adaugă acum stabilizatori UV pentru expunere îndelungată în aer liber și rezistență îmbunătățită la impact pentru piesele care sunt manipulate cu duritate.
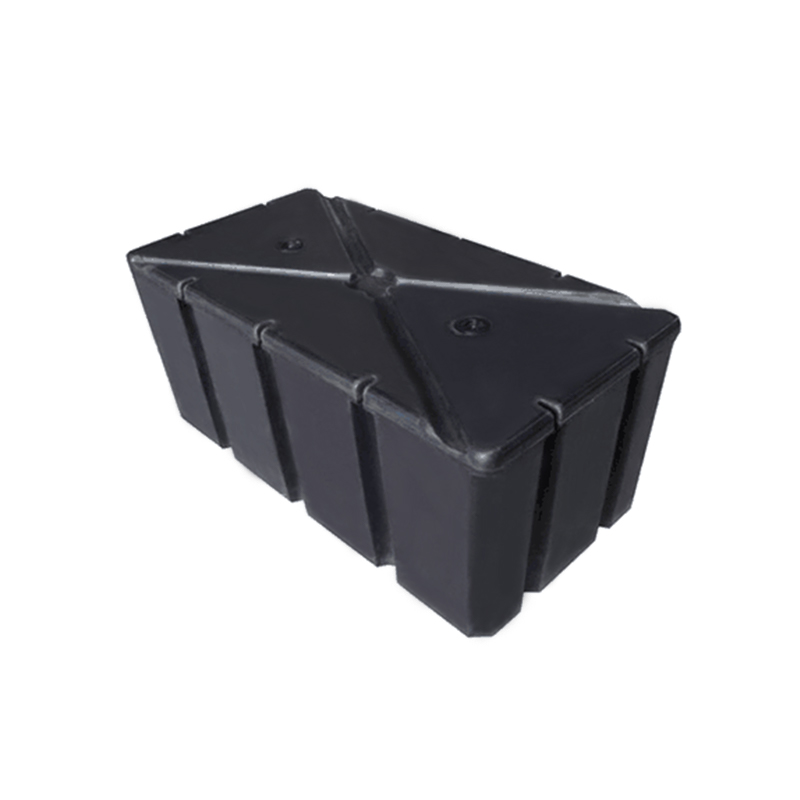
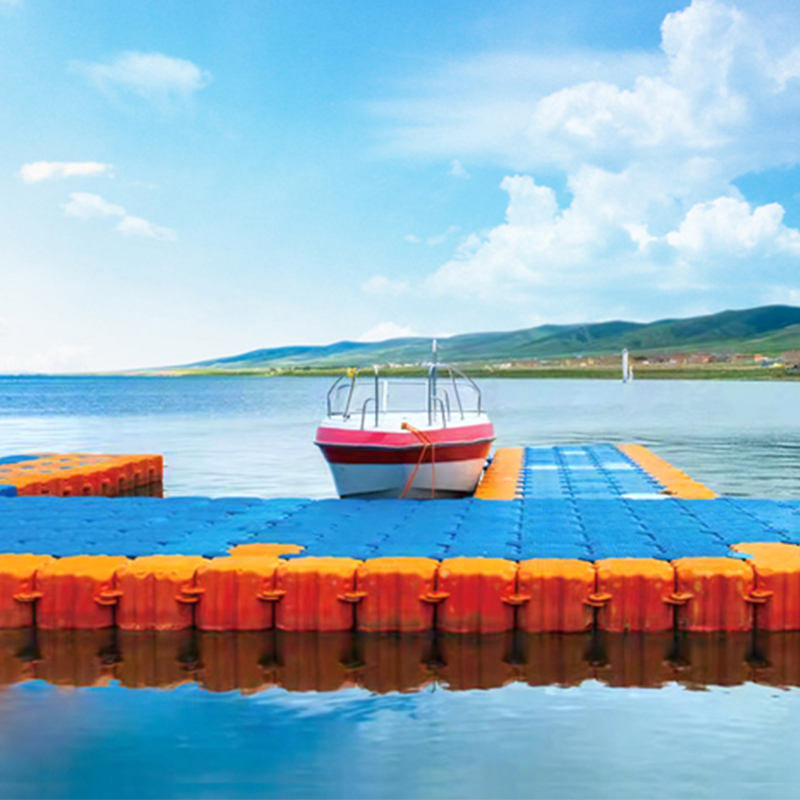
Două cochilii turnate în jurul unui strat de spumă creează o structură rigidă fără armături metalice. Aceeași idee oferă coci rigide, tancuri izolate și platforme plutitoare care își păstrează flotabilitatea chiar dacă pielea exterioară este perforată.
Inserțiile turnate sunt unul dintre avantajele silențioase ale procesului. Filetele metalice, plăcile de montare și interfețele de fișă ABS sau PVC pot fi plasate în matriță și lipite de perete în timpul ciclului, astfel încât piesa să ajungă pregătită pentru o țeavă, un senzor sau un comutator de nivel cu plutitor.
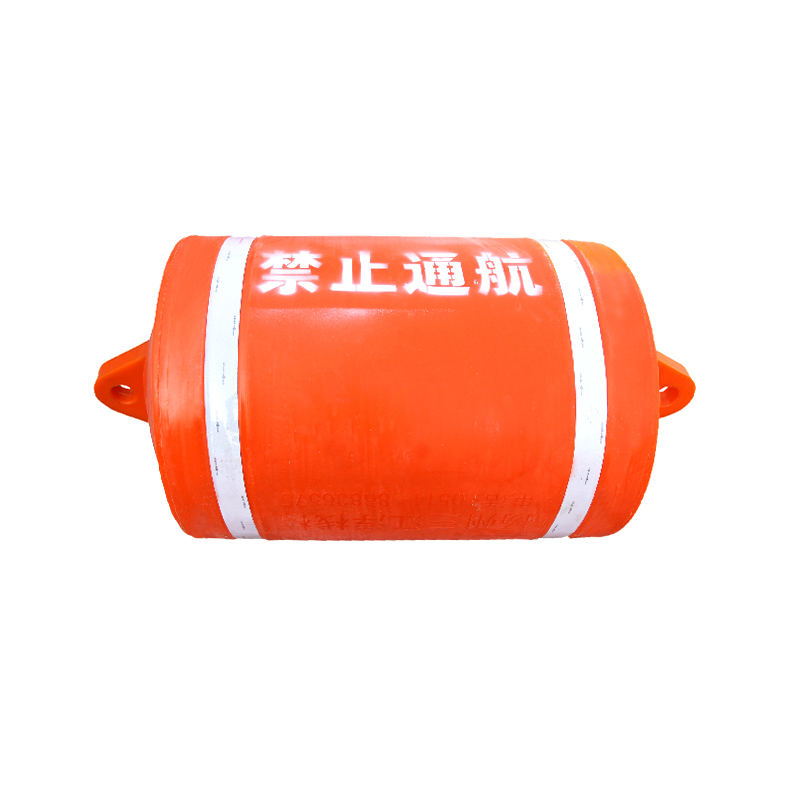
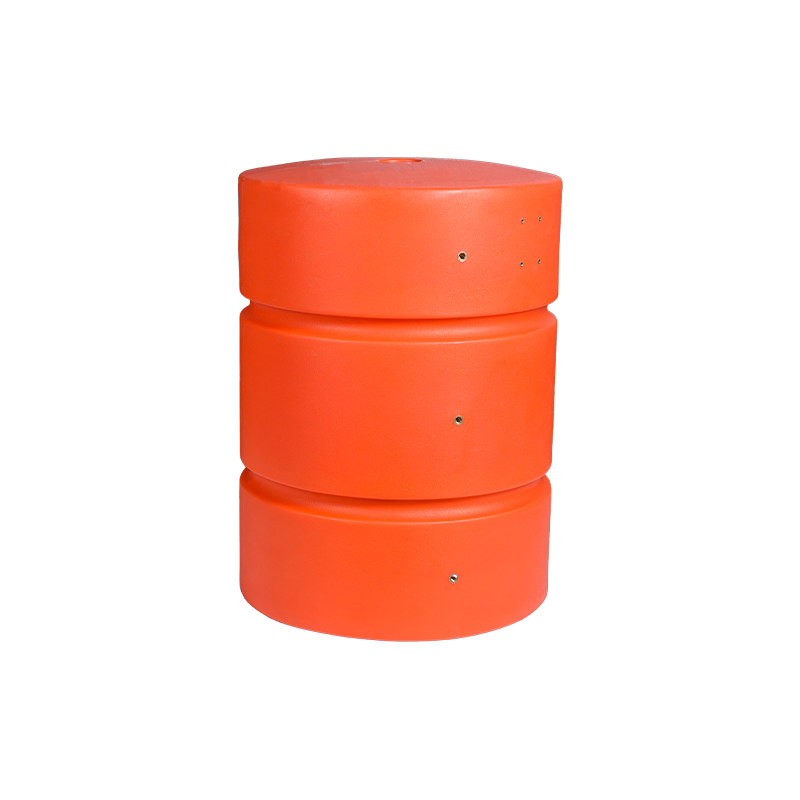
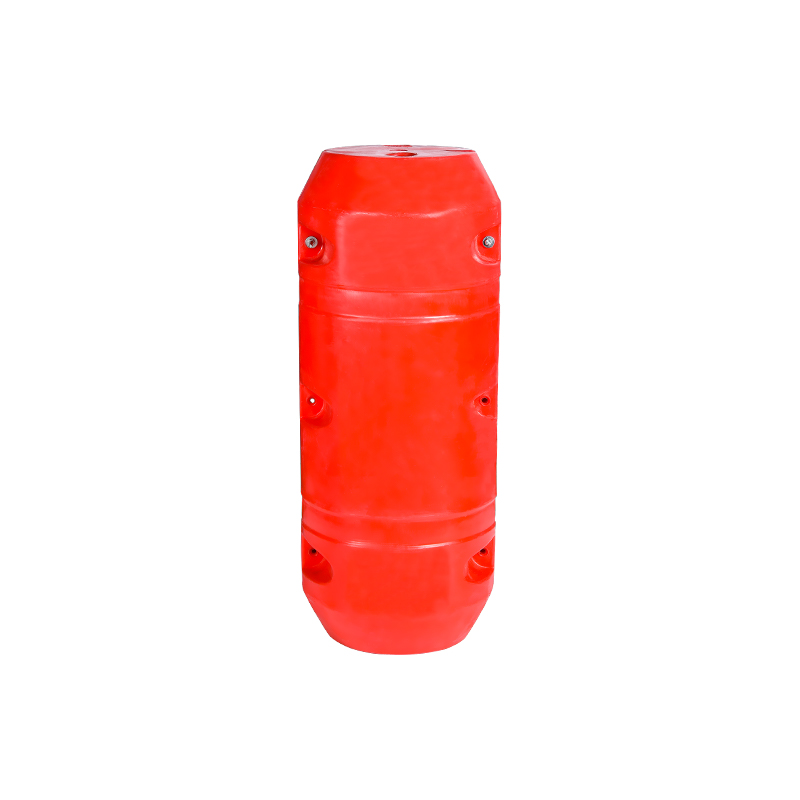
Cele mai convingătoare exemple sunt mai degrabă industriale decât decorative. Stațiile de tratare a apei folosesc rezervoare PE cu fund conic și cu fund plat pentru depozitare și dozare, unde un perete realizează lucrările structurale și bariera chimică în același timp. Fermele de acvacultură folosesc rezervoare foarte mari și ansambluri plutitoare în care o singură piesă turnată înlocuiește un cadru de oțel sudat.
Coroziunea în aer liber este locul în care procesul își câștigă reputația, motiv pentru care păstrăm note tehnice de ce platformele plutitoare LLDPE rezistă la coroziune în apă sărată și expunere chimică.
Durata de viață lungă contează la fel de mult în piscicultură, unde rezervoarele rămân umplute an de an. The rolul pe termen lung al butoaielor de acvacultură este un bun exemplu de produs rotoformat care rezista mai multor înlocuiri ale unei alternative mai ieftine.
 Filtru de denitrificare a stratului adânc LLDPE Cărămidă în formă de T O cărămidă filtrantă LLDPE rotoformată în formă de T pentru denitrificare și filtrare în strat adânc, ajutând stațiile de canalizare să treacă de la gradul B la gradul A. Vizualizare produs →
Ingineria mediului a împins procesul mai departe. O cărămidă filtrantă pentru denitrificare în pat adânc este o componentă mică, foarte specifică, dar cavitățile, calea de încărcare și zona de contact cu mediul provin toate din matriță, mai degrabă decât din post-prelucrare.
Pentru cumpărătorii care au o idee de produs mai degrabă decât un articol de catalog, întrebarea utilă este cât de repede un design devine o piesă testată.
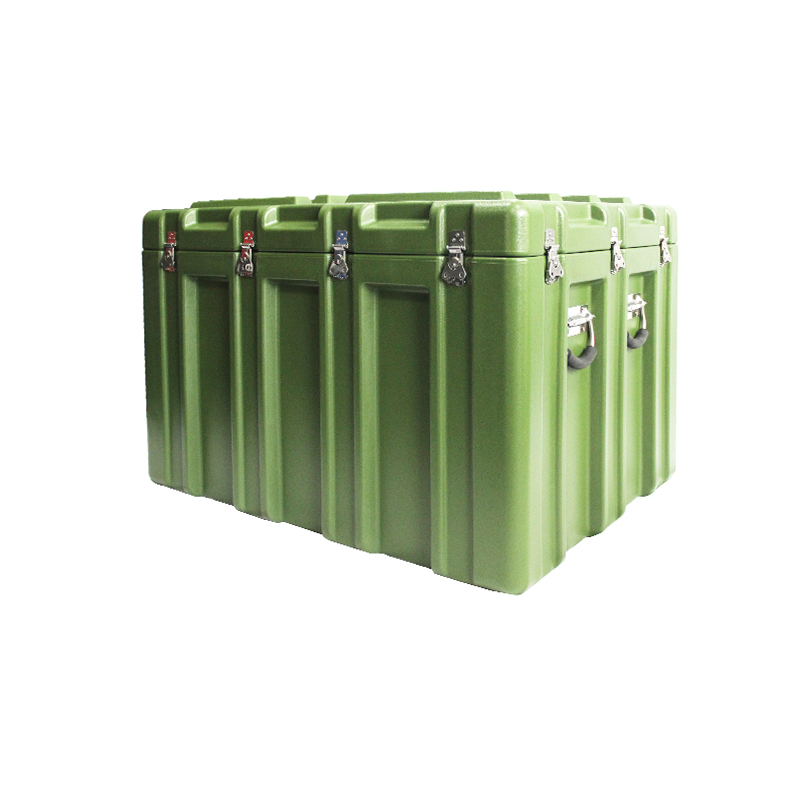
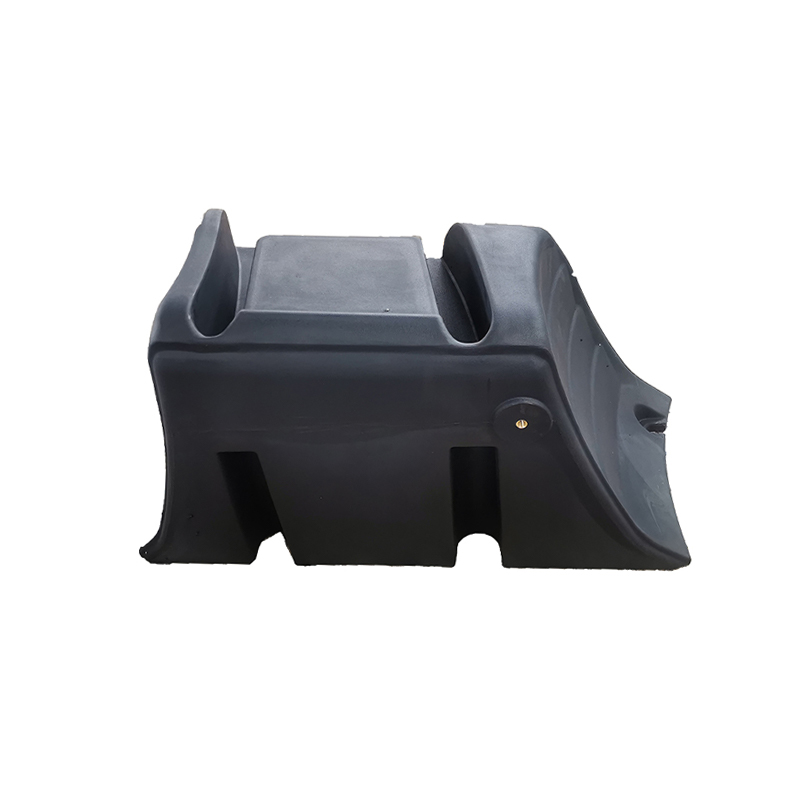 Carcase și carcase pentru echipamente rotomolded personalizate Pentru carcasele echipamentelor personalizate, aceste carcase LLDPE/PE rotoformate oferă protecție fără sudură, rezistentă la impact și pot fi dimensionate, modelate, colorate și prezentate la comandă. Vizualizare produs →
Această cale este modul în care carcasele echipamentelor, rezervoarele de combustibil, rezervoarele de apă dulce pentru RV și rezervoarele de protecție a plantelor ajung în același atelier: ele împărtășesc procesul și doar sculele și rețeta se schimbă.
Când se compară furnizorii, un mic set de întrebări îi separă pe cei capabili de optimiști.
Inovația în această industrie este rareori puternică. Este o linie de despărțire mai bună, o rășină care supraviețuiește cinci ierni, o inserție care economisește o etapă de sudare sau o curbă de răcire care menține un rezervor de cinci mii de litri rotund. Dacă dezvoltați o piesă și doriți să știți dacă rotomulding este răspunsul corect, trimiteți-ne desenul și condițiile de lucru. Un răspuns clar, inclusiv un nu direct atunci când procesul nu se potrivește, valorează mai mult decât o broșură.

 satul wuyuqiao, orașul Henghe, orașul Cixi, provincia Zhejiang
 +86-15257871220
 [email protected]
